

Una derivación de manganina EBW para medidor electrónico convierte corriente alta en una señal de milivoltios mensurable a través de una ruta definida de baja-resistencia. La estructura básica combina una sección de resistencia de manganina con terminales de corriente de cobre, con los dos metales diferentes unidos mediante soldadura por haz de electrones antes del estampado de precisión. La derivación resultante se puede diseñar según requisitos específicos de corriente, resistencia, coeficiente de temperatura, caída de voltaje-y dimensiones.
En el caso de la medición electrónica, el componente no es simplemente una pieza de metal de resistencia de bajo valor-. La transición de soldadura, la geometría de manganina, la resistencia del terminal de cobre, la ubicación del punto-de detección y el comportamiento térmico afectan la señal de voltaje entregada al circuito de medición del medidor.
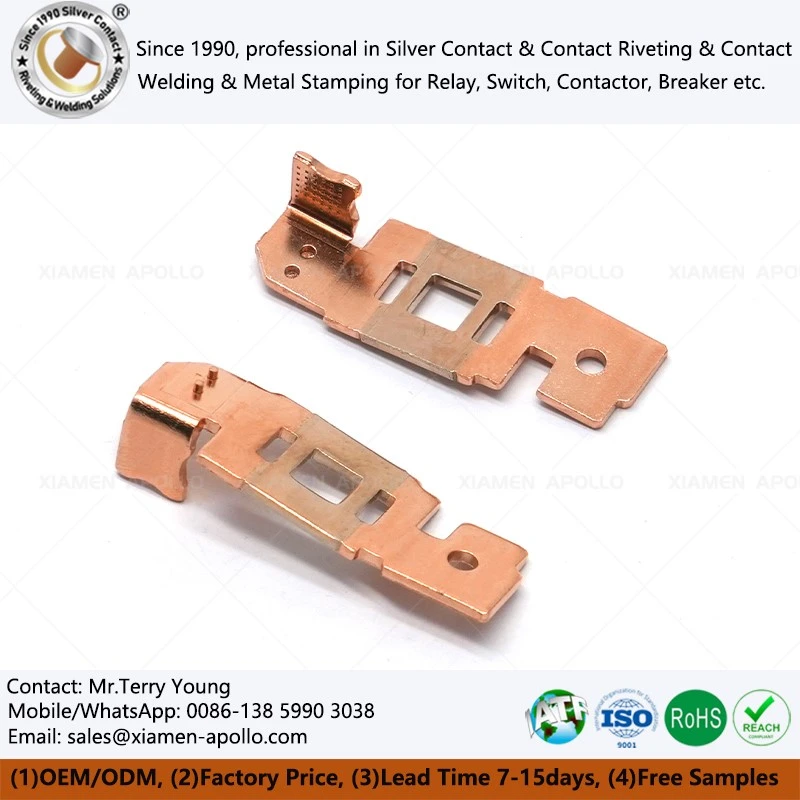
Cobre-Manganina EBW para derivación de resistencia de cobre y manganeso: por qué es importante la unión
El elemento de resistencia y el terminal actual tienen funciones diferentes
Manganin Shunt para medidores de energía adopta materiales diferentes para satisfacer diferentes requisitos de función eléctrica. La manganina actúa como elemento resistivo con un valor de resistencia controlado, mientras que el cobre proporciona rutas de corriente de baja resistencia y terminales de conexión externa. El desafío crítico de ingeniería radica en la zona de transición entre estos dos materiales.
| Propiedades | manganina | Cobre |
|---|---|---|
| Función principal | elemento resistivo | Terminal portador de corriente |
| Resistividad relativa | Alto | Bajo |
| Propósito principal del diseño | Generar caída de voltaje definida | Transferir corriente con pérdida mínima. |
| Propiedad térmica | Característica de TCR bajo | Alta conductividad eléctrica y térmica. |
| Rol formador | zona resistiva | Terminales y rutas de transporte de corriente. |
| Requisito conjunto | Transición controlada | Transición controlada |
La construcción totalmente de cobre ofrece una resistencia excesivamente baja e impide un diseño compacto del elemento sensor. La construcción totalmente de manganina aumenta la resistencia terminal y la generación de calor. Por esta razón, se implementan estructuras híbridas de cobre y manganina para productos de derivación prácticos.
Unión EBW de tira compuesta antes del estampado
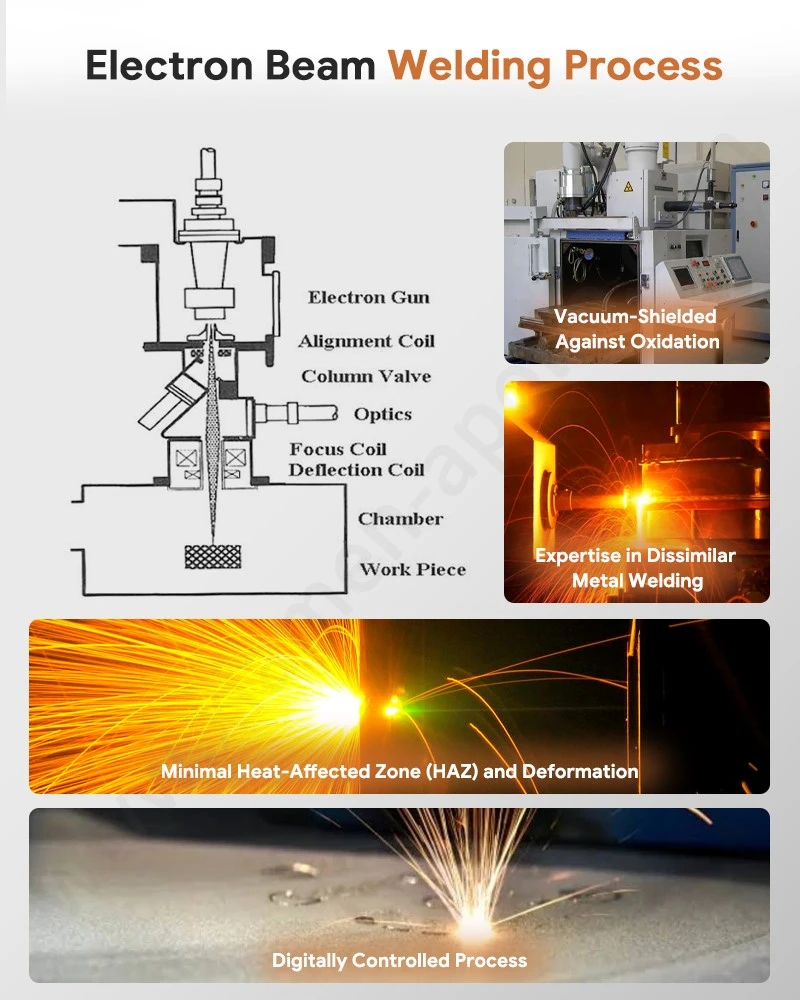
Flujo de trabajo de fabricación: Tira de cobre + Tira de manganina → Alineación de bordes → Soldadura por haz de electrones → Tira compuesta soldada → Estampado → Inspección
La soldadura por haz de electrones se completa antes de las operaciones de estampado. Este proceso produce tiras compuestas continuas de cobre y manganina, que luego se procesan en piezas terminadas mediante estampado progresivo.
Diferencias entre EBW, soldadura fuerte y uniones soldadas
Las derivaciones basadas en soldadura y soldadas introducen materiales de relleno adicionales en las interfaces cobre-manganina. EBW crea uniones metalúrgicas al fundir directamente los materiales base.
| Estructura conjunta | Medio de unión | Variables clave del proceso | Consideraciones básicas de ingeniería |
|---|---|---|---|
| Soldado | aleación de soldadura | Espesor de soldadura, condición de humectación | Interfaces eléctricas y térmicas adicionales |
| Soldado | Metal de aportación para soldadura fuerte | Distribución de relleno, temperatura de soldadura. | La capa de relleno altera los caminos actuales |
| EBE | Fusión de material base | Corriente del haz, enfoque, alineación. | Fusión controlada de metales diferentes. |
| Soldadura por resistencia | Fusión local inducida por electrodos | Corriente, presión, tiempo de espera. | Dimensión de la zona afectada por el calor |
Para las derivaciones de medidores de electricidad utilizadas en medidores electrónicos, las zonas soldadas cuentan como áreas eléctricas funcionales en lugar de simples puntos de conexión mecánica.
Control de procesos EBW
Las variables clave de la soldadura por haz de electrones incluyen:
- Espesor de tiras de cobre y manganina.
- Estado superficial de las materias primas.
- Precisión de alineación de los bordes de la tira
- Corriente de haz de electrones
- Tensión de aceleración
- Posición de centro de coordinación
- Velocidad de desplazamiento de soldadura
- Nivel de vacío
- Profundidad de penetración de la soldadura
- Geometría de zonas de fusión.
La validación de parámetros se realizará para combinaciones de materiales y dimensiones de tira específicas. Los parámetros genéricos de EBW no se pueden aplicar sin verificación.
Consulte a nuestros ingenieros eléctricos hoy
Integración interna versus separación externa de derivaciones de medidores de energía: compensaciones estructurales
Los diseñadores de medidores deben equilibrar la configuración espacial y la disipación térmica al decidir entre derivaciones integradas internas y configuraciones divididas externas.
Comparación de desempeño estructural
| Métrica de evaluación | Derivación integrada interna | Conjunto de derivación dividida externa |
|---|---|---|
| Nivel de voltaje de señal | Bajo voltaje (6mV) | Alto voltaje (75mV) |
| Disipación de energía (300A) | 1,8 VA | 22,5 VA |
| Capacidad de clase de precisión | Clase 0,5 / Clase 0,2 | Clase 1.0 / Clase 1.5 |
| Resistencia a la manipulación | Alto (encapsulación interna sellada) | Moderado (requiere cableado seguro) |

Preguntas frecuentes sobre la derivación de manganina con medidor de energía
¿Cuál es la tolerancia de resistencia típica que se puede lograr para las derivaciones de cobre y manganeso EBW producidas en masa?
Nuestras líneas de producción mantienen constantemente tolerancias de resistencia entre ± 1% y ± 3%, con grados personalizados de alta precisión clasificados hasta ± 0,5% según las especificaciones del cliente y los requisitos de la aplicación.
¿Cómo previene la soldadura por haz de electrones la variación de la resistencia con el tiempo?
La soldadura por haz de electrones elimina las soldaduras de relleno intermedias, creando un enlace atómico homogéneo entre la aleación de manganina y los terminales de cobre que resiste la fatiga termomecánica y la oxidación bajo cargas continuas.
¿Cuál es el plazo de entrega de muestra estándar y la capacidad de producción para pedidos OEM?
Las muestras de prototipos personalizados estándar se entregan en un plazo de 10 a 15 días hábiles, mientras que los pedidos de producción en masa a gran escala operan en un plazo de entrega estándar de 10 a 15 días hábiles respaldado por controles de calidad IATF16949.
contáctanos
Aproveche las capacidades de fabricación directa en fábrica, las líneas avanzadas de soldadura por haz de electrones y las rigurosas pruebas de cumplimiento de IEC para suDerivación de manganina EBW para medidor electrónicoaplicado en contadores inteligentes e infraestructura de vehículos eléctricos de próxima generación. Póngase en contacto con nuestro equipo de ingeniería hoy para cargar sus dibujos CAD y recibir un DFM completo y una cotización con costos optimizados dentro de las 24 horas.
